


从汽车制造到燃气管道,钢管可以用合金(由不同化学元素制成的金属)焊接,也可以用熔炉无缝构造。
焊接管通过加热和冷却等方法强制在一起,用于更重、更刚性的应用,如管道和天然气运输,而无缝管是通过拉伸和空心制造的,用于更轻、更薄的用途,如自行车和液体运输。
生产方法对钢管的各种设计有很大帮助。 对于大型项目(例如天然气输送管道)和精密仪器(例如皮下注射针)来说,改变直径和厚度可能会导致强度和灵活性的差异。
管子的封闭结构,无论是圆形、方形还是任何形状,都可以满足从液体流动到防止腐蚀等任何需要的应用。
焊接钢管和无缝钢管的分步工程流程
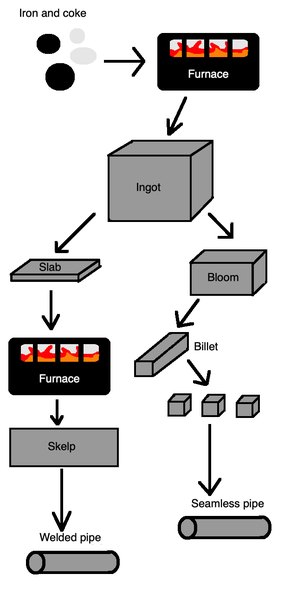
制造钢管的整个过程包括将原钢转化为钢锭、大方坯、板坯和钢坯(所有这些都是可以焊接的材料),在生产线上创建管道并将管道形成所需的产品。
创建钢锭、大方坯、板坯和钢坯
铁矿石和焦炭(一种来自加热煤的富含碳的物质)在熔炉中熔化成液体物质,然后用氧气吹入以产生钢水。 这种材料被冷却成钢锭,即用于储存和运输材料的大型钢铸件,在高压下在辊子之间成型。
一些钢锭通过钢辊,将其拉伸成更薄、更长的碎片,从而形成钢锭,即钢和铁之间的中间体。 它们还被轧制成板坯,即具有矩形横截面的钢片,通过堆叠的辊子将板坯切割成形状。
将这些材料制作成管道
更多的轧制设备压平(这一过程称为压印),然后轧制成坯料。 这些是具有圆形或方形横截面的金属件,甚至更长更薄。 飞剪机在精确的位置切割钢坯,以便将钢坯堆叠并成型为无缝管。
将厚板加热至约 2,200 华氏度(1,204 摄氏度),直至具有延展性,然后薄化成海骨,即长达 0.25 英里(0.4 公里)的窄条带。 然后用硫酸罐清洗钢材,然后用冷水和热水清洗,然后运输到制管工厂。
开发焊接管和无缝管
对于焊接管,开卷机将管材展开,并将其穿过滚筒,使边缘卷曲并形成管道形状。 焊接电极使用电流将两端密封在一起,然后用高压滚筒将其收紧。 该工艺生产管道的速度可达每分钟 1,100 英尺 (335.3 m)。
对于无缝管,方坯的加热和高压轧制过程使它们在中心有孔的情况下拉伸。 轧机将管道穿孔以获得所需的厚度和形状。
深加工和镀锌
进一步的加工可能包括矫直、螺纹加工(在管道末端切出紧密的凹槽)或用锌或镀锌保护油覆盖以防止生锈(或管道用途所需的任何措施)。 镀锌通常涉及锌涂层的电化学和电沉积过程,以保护金属免受盐水等腐蚀性物质的影响。
该过程可阻止水和空气中的有害氧化剂。 锌充当氧气的阳极,形成氧化锌,氧化锌与水反应形成氢氧化锌。 当暴露于二氧化碳时,这些氢氧化锌分子形成碳酸锌。 最后,一层薄薄的、不可渗透的、不溶的碳酸锌层粘附在锌上以保护金属。
较薄的电镀锌通常用于需要防锈漆的汽车零件,这样热浸镀会降低母材金属的强度。 当不锈钢零件镀锌为碳钢时,就产生了不锈钢。
管道制造的历史
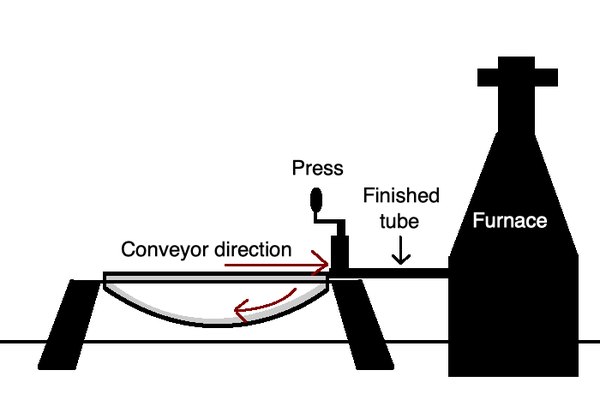
焊接钢管的历史可以追溯到 1815 年苏格兰工程师 William Murdock 发明的燃煤灯系统,该系统由火枪桶制成,用于运输煤气,而无缝钢管直到 1880 年代末才被引入用于运输汽油和石油。
19 世纪,工程师们在管道制造方面进行了创新,其中包括工程师 James Russell 的方法,即使用落锤折叠并连接扁平铁条,这些铁条在 1824 年被加热直至具有延展性。
就在第二年,工程师 Comenius Whitehouse 发明了一种更好的对焊方法,其中包括加热卷曲成管子并在端部焊接的薄铁皮。 怀特豪斯使用锥形开口将边缘卷曲成管道形状,然后将其焊接成管道。
该技术将在汽车制造业以及石油和天然气运输领域得到推广,并取得进一步突破,例如热成型管弯头可更有效地生产弯管产品,以及源源不断的连续管成型。
1886 年,德国工程师 Reinhard 和 Max Mannesmann 在其父亲位于雷姆沙伊德的锉刀工厂获得了首个轧制工艺专利,该工艺可利用各种工件制造无缝管。 1890 年代,两人发明了皮尔格轧制工艺,这是一种减小钢管直径和壁厚以提高耐用性的方法,与他们的其他技术一起形成了“曼内斯曼工艺”,彻底改变了钢管领域工程。
在 20 世纪 60 年代,计算机数控 (CNC) 技术让工程师可以使用高频感应修补机获得更精确的结果,使用计算机设计的地图进行更复杂的设计、更紧密的弯曲和更薄的墙壁。 计算机辅助设计软件将继续以更高的精度主导该领域。
钢管的力量
钢管道通常可以使用数百年,对天然气和污染物产生的裂纹具有很强的抵抗力,并且对甲烷和氢气的渗透性较低。 它们可以用聚氨酯泡沫 (PU) 隔热,以节省热能,同时保持坚固。
质量控制策略可以使用诸如使用 X 射线来测量管道尺寸并针对任何观察到的差异或差异进行相应调整等方法。 这确保了管道即使在炎热或潮湿的环境中也适合其应用。


